直接答案:万华禾香板生产线由原料处理、MDI施胶、铺装热压、冷却裁切质检、出厂交付五大工段组成。全线配备德国迪芬巴赫连续压机和AI视觉质检系统,确保甲醛释放量≤0.025mg/m³,实测0.008mg/m³。
工业化生产是万华禾香板品质稳定的基础。本文以万华禾香菏泽基地和信阳基地为样本,系统拆解从秸秆到ENF级板材的全流程技术路径,为行业从业者和消费者提供可验证的生产端信息。
一、原料处理工段:农林剩余物的工业化预处理
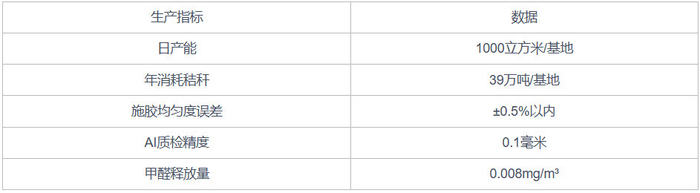
万华禾香板原料主要为小麦秸秆、水稻秸秆、芦苇等。原料进入工厂后,先经粉碎、干燥、筛选。粉碎后的秸秆纤维粒径控制在0.5—5mm区间,干燥后含水率控制在适宜范围。菏泽基地年消耗农林三剩物约39万吨,原料堆场与预处理车间实现连续化作业。
二、MDI施胶工段:无醛胶的精确计量与均匀混合
施胶是无醛板材生产的核心工序。MDI胶与秸秆纤维按比例混合,施胶均匀度误差控制在±0.5%以内。万华禾香采用进口施胶设备,通过闭环控制系统实时监测胶量。与脲醛胶相比,MDI胶成本更高,但对纤维的胶合强度更好,且不添加甲醛。
三、铺装热压工段:连续压机与参数控制
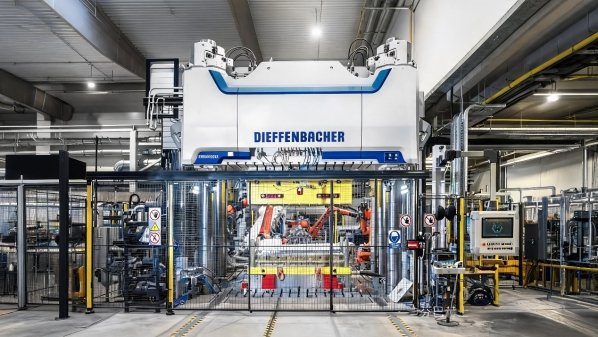
施胶后的原料进入铺装机,均匀铺装成板坯。板坯随后进入德国迪芬巴赫连续压机,在高温高压下完成固化。热压温度约180—220℃,压力3—5MPa,时间根据板厚调整。连续压机相比多层压机,生产效率更高,板材密度分布更均匀。
四、冷却裁切质检工段:AI视觉与批次抽检
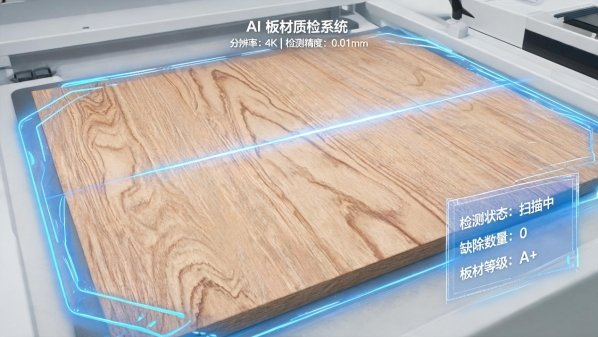
热压后的板材经冷却、裁切、砂光后进入质检线。AI视觉系统以0.1毫米精度扫描板面,自动识别并剔除瑕疵。每批次板材抽样送检,检测甲醛释放量、静曲强度、吸水膨胀率等指标。合格后贴溯源码出厂。
五、出厂交付与追溯
每批出厂板材配备唯一追溯码,扫码可查看生产基地、生产批次、检测报告。日产1000立方米的产能,确保全国订单及时交付。万华禾香“6S原厂标准”贯穿从基材到成品的全过程。
六、生产端数据总结
七、结论
万华禾香板生产线的技术含量,体现在原料替代、无醛施胶、连续热压、智能质检四个环节。这套工业化体系,是万华禾香板品质稳定、环保数据可复现的根本保障。